

 es

 English
 русский
Válvulas de manguito neumáticas estándar
Gato:Válvulas de manguito accionadas por aire
Las válvulas de manguito accionadas por aire ofrecen una solución única y rentable para los problemas de control de fluidos. El secreto está en ...
Ver detallesSaque una válvula de retención oscilante de una línea de descarga de relaves después de ocho meses de servicio y el daño rara vez es una sorpresa. El pasador de la bisagra está desgastado de forma ovalada, la cara del disco tiene una brillante media luna de erosión donde los sólidos se comprimen entre el disco y el asiento, y la brida aguas abajo muestra el patrón de picaduras de repetidos golpes de ariete. Cada uno de esos defectos ya era visible tres meses antes.
El mantenimiento de la válvula de retención falla en la mayoría de las plantas por una razón estructural: la válvula se encuentra en una línea sin válvula de aislamiento aguas arriba, sin derivación ni puerto de prueba, por lo que la inspección se pospone hasta que algo se rompa. La solución práctica es tratar la válvula de retención como un activo cuyo estado se controla desde el día en que se instala y aceptar que, en trabajos abrasivos, la estrategia más económica a veces es no repararla en absoluto.
La conclusión, desde el principio
Contenido
Una válvula de retención tiene cuatro superficies de desgaste y un modo de falla sin desgaste. Saber cuál es degradante le indica con qué frecuencia se debe abrir la línea y qué repuestos deben estar en el estante.
El disco nunca se asienta perfectamente en servicio con lechada. Una película de sólidos se deposita entre el disco y el asiento en cada cierre, y cada ciclo desgasta una ruta de contacto ligeramente más amplia. Una vez que esa banda se ensancha más allá del 20 por ciento de su ancho original, la fuga se vuelve continua en lugar de intermitente.
Los diseños abatibles y de doble placa tienen un volumen muerto detrás del elemento de cierre. Allí se depositan partículas gruesas, el recorrido del disco se acorta y la válvula finalmente queda parcialmente abierta. Los operadores generalmente ven esto primero como una bomba que no mantiene el cebado en lugar de como una falla de la válvula.
Cada cierre carga el pasador. El desgaste se manifiesta como una inclinación del disco, lo que produce un contacto desigual con el asiento y acelera la erosión en un solo lado. La holgura del pasador es fácil de medir con un micrómetro y es el mejor indicador de la vida útil restante.
Un disco metálico que se cierra contra el flujo inverso a 3 m/s puede generar un pico de presión varias veces mayor que la presión de la línea. La evidencia generalmente aparece aguas abajo en bridas, soportes y soldaduras, no en el cuerpo de la válvula en sí, razón por la cual el daño por golpe a menudo se diagnostica erróneamente como un problema de tubería.
Los diseños de elevación, axial y de bola se basan en un resorte o un elastómero para devolver el cierre. El calor y el ataque químico endurecen el elastómero, el resorte pierde precarga y la válvula comienza a vibrar. Se oye un ruido, pero cuando es lo suficientemente fuerte como para notarlo, el asiento ya está dañado.
La siguiente tabla compara los cinco diseños especificados con mayor frecuencia en las líneas de proceso. Los intervalos suponen un servicio limpio y de ciclo bajo; multiplicar por 0,4 a 0,6 cuando los sólidos excedan el 3 por ciento en peso.
Comparación de diseños de válvulas de retención comunes utilizadas en líneas de proceso y lodos. Trate los intervalos como una base de planificación y confírmelos con sus propias fugas medidas y conteo de ciclos.
Los registros de fallas del trabajo con lodos abrasivos muestran un patrón consistente: la válvula rara vez es el primer componente en quejarse, y las primeras quejas generalmente se atribuyen a la bomba. La distribución a continuación refleja las causas que los equipos de mantenimiento informan cuando finalmente se retira una válvula de retención para su inspección.
Cuatro mediciones detectan la mayor parte de esto antes de que falle. La presión diferencial a través de la válvula aumenta cuando el disco deja de abrirse por completo. Una firma de cierre acústico se acorta a medida que cuelga el disco. El volumen de flujo inverso, estimado a partir de una prueba de parada de la bomba, crece con las fugas en el asiento. La holgura del pasador de bisagra tiende a aumentar mucho antes de que el disco se incline visiblemente. Ninguno de estos requiere una interrupción; los cuatro requieren que las válvulas de aislamiento, los puntos de prueba y la plataforma de acceso se hayan planificado en la etapa de diseño.
Las válvulas de retención están muy concentradas en aplicaciones donde el medio está limpio y el costo del flujo inverso es alto. La división entre sectores explica por qué no se puede aplicar un intervalo de mantenimiento en toda una planta.
La participación minera es la que genera problemas. Las válvulas de retención se especifican en la minería porque las consecuencias del flujo inverso hacia un sumidero o espesador son graves; sin embargo, el medio en esas líneas es exactamente lo que destruye la válvula. Una válvula de retención que protege un circuito de agua limpia puede funcionar durante años en una inspección anual. La misma válvula en una línea de alimentación de ciclón o de relaves puede necesitar atención dentro de una sola campaña, razón por la cual los operadores de lodos se preguntan cada vez más si la válvula de retención pertenece a la línea.
Si una válvula de retención se ha abierto tres veces al año con el mismo servicio abrasivo, el costo de mantenimiento ya ha excedido el valor de la protección que proporciona. Vale la pena evaluar tres alternativas, dependiendo de para qué se instaló realmente la válvula de retención.
La primera es eliminar la función antirretorno y sustituirla por una válvula de aislamiento de paso total más un cierre secuenciado. Una válvula de manguito cumple esta función porque el manguito de elastómero es la única parte húmeda: no hay asiento, ni bisagra, ni cavidad, ni espacio libre para que se acumulen las partículas. Cuando la funda finalmente se desgasta, se vuelve a colocar en su lugar sin retirar el cuerpo de la línea. Para las plantas que comparan esta ruta con un diseño de diafragma revestido, las compensaciones en cuanto a fugas, vida útil y retención de repuestos se establecen en este documento. Comparación de válvula de pellizco versus válvula de diafragma para trabajos mineros . La misma lógica se extiende a lo largo del gama de válvulas de manguito de paso total , incluidas configuraciones de cuerpo abierto y cerrado.
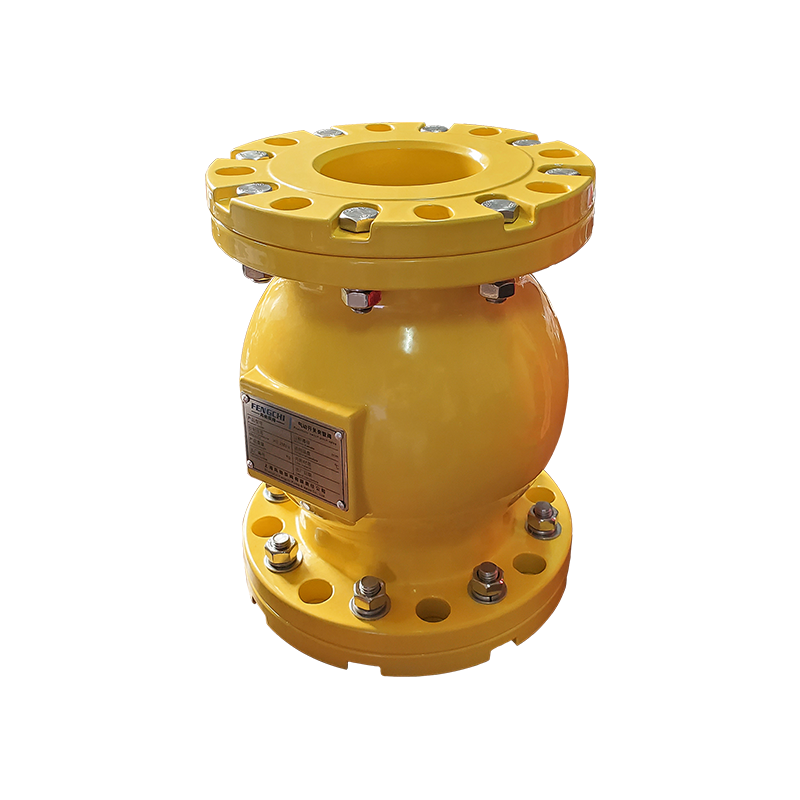 Válvulas de manguito neumáticas estándar Diámetro nominal: DN15~DN2000, 1/2”~84”pulg. Ver producto →
La segunda opción se aplica cuando todavía se requiere un cierre positivo en un cabezal de lodo. Una válvula de guillotina para lodos proporciona un paso de flujo sin cavidades y de paso total y una acción de corte que corta los sólidos sedimentados al cerrarse, de modo que el punto de aislamiento no se convierta en una zona de sedimentación. El recorrido de la compuerta y el estado del asiento se verifican desde fuera de la línea, lo que elimina la necesidad de romper una brida simplemente para ver si la válvula está sellando.
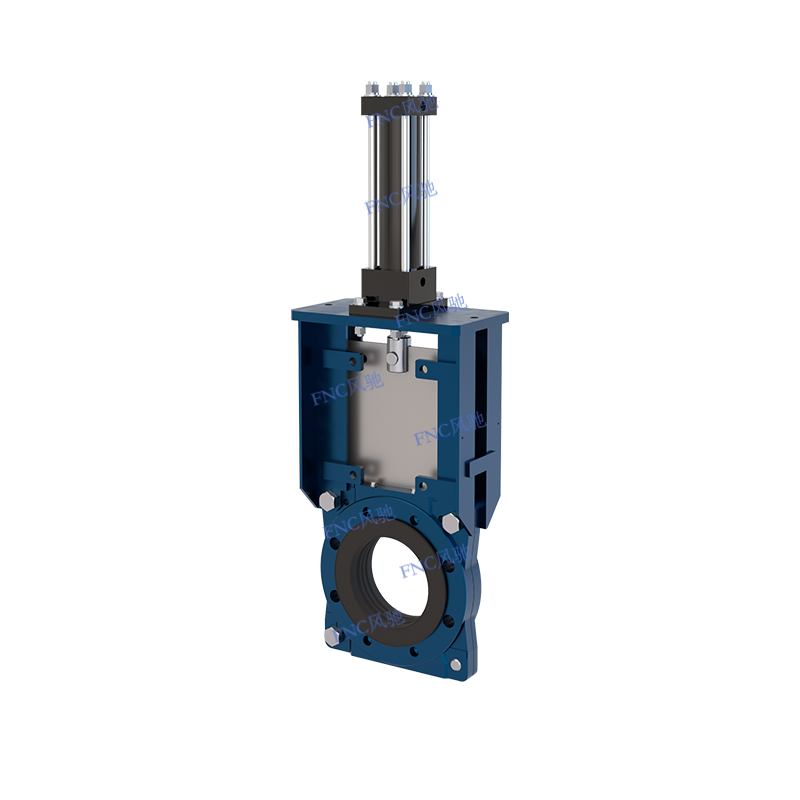 Válvulas de guillotina KGV-D Diámetro nominal: DN50 ~ DN1500 Ver producto →
La tercera opción elimina el problema aguas arriba. Una bomba de manguera peristáltica no tiene ninguna válvula de retención interna: la manguera es el único componente mojado, la bomba es autocebante y tolera el funcionamiento en seco. En líneas de succión donde una válvula de pie o una válvula de retención de succión se ensucia constantemente, reemplazar el elemento de la bomba suele ser más económico que mantener la válvula que lo alimenta.
 Bomba de manguera de rodillos Diámetro nominal: DN10~DN150 Ver producto →
Cuando la reparación es la decisión correcta, el procedimiento siguiente mantiene la intervención breve y los registros útiles.
1. Aislar y verificar
Bloquee dos veces y purgue, confirme que la presión sea cero en el drenaje y luego aplique el bloqueo y etiquetado. En líneas de lodo, enjuague antes de abrir cualquier brida.
2. Registre la línea de base
Registre las marcas del cuerpo, el material del asiento, la clasificación del resorte, la orientación y el estado de la brida, y fotografíe el disco y el asiento antes de limpiarlos. Las fotografías posteriores a la limpieza ocultan la evidencia.
3. Medir en lugar de evaluar
Verifique el ancho de la banda de contacto del asiento, la elevación del disco y la holgura del pasador de la bisagra con un micrómetro. Registre los números con respecto a la lectura anterior, no con respecto a una opinión.
4. Limpiar e inspeccionar la cavidad.
Retire los sólidos empaquetados del volumen muerto, luego busque surcos de erosión, picaduras y cualquier señal de que el disco haya estado en contacto con el cuerpo.
5. Decide reparar o reemplazar
Reemplace en lugar de restaurar una vez que la erosión del asiento supere aproximadamente el 20 por ciento del ancho de contacto, o cuando el espacio libre entre el pasador de la bisagra exceda el límite del fabricante. Un asiento remecanizado sobre un pasador desgastado volverá a fallar rápidamente.
6. Reinstale correctamente
Confirme la flecha de flujo con la dirección real del flujo, use una junta nueva y siga la secuencia de torsión de los pernos. La mayoría de las fallas de las válvulas de retención "nuevas" en una semana se deben a la orientación o al torque.
7. Devolver los datos
Ingrese la holgura del pasador, el ancho de la banda del asiento y el recuento de ciclos en el sistema de mantenimiento. Sin la tendencia, el próximo intervalo de inspección es una suposición.
Un plan de mantenimiento es tan bueno como la documentación que lo respalda. Para válvulas industriales en sitios de minería y procesos, mantenga los kits de asientos, pasadores de bisagra, resortes y juntas que coincidan con el ajuste exacto instalado. Las piezas de elastómero tienen una vida útil medida en años, no en décadas, y una funda o sello que haya estado en un almacén caliente fallará antes de lo que sugiere su historial de servicio. Rote el stock en consecuencia.
La documentación debe reunirse en el momento de la compra, no después de una falla. Certificados de materiales, registros de pruebas de presión a 1,5 veces la presión de diseño, trazabilidad de lotes de elastómeros y declaración de conformidad para equipos exportados son los documentos que solicitará un auditor o asegurador. Cuando una planta opera según las normas ISO 9001, ISO 14001 e ISO 45001, los mismos registros respaldan las auditorías de calidad, ambientales y de seguridad ocupacional al mismo tiempo, por lo que una única rutina de presentación disciplinada cubre tres obligaciones. Para los equipos enviados a la UE, el marcado CE y las declaraciones RoHS deben viajar con la válvula en lugar de solicitarse meses después.
Finalmente, planifique el aspecto ambiental del trabajo. Drene y enjuague antes de romper una brida, capture el volumen de descarga en lugar de descargarlo a nivel y elimine el elastómero y las molduras metálicas desgastadas a través del flujo de desechos correcto. En las líneas de lodos, este es un volumen mayor de lo que la mayoría de los planificadores esperan y es la parte del procedimiento que con mayor frecuencia se omite bajo presión de producción.
Regrese a la línea de relaves desde la abertura. La válvula no falló porque estuviera mal hecha. Falló porque nadie pudo aislarlo, nadie midió el pasador de la bisagra y el medio nunca fue compatible con un disco oscilante y un asiento de metal. Arregle el aislamiento y los puntos de prueba, establezca una tendencia en las mediciones y mantenga la válvula de retención donde realmente pertenece. En cualquier otro lugar, el mantenimiento más económico es la válvula que ya no tienes que abrir.

Las válvulas de manguito accionadas por aire ofrecen una solución única y rentable para los problemas de control de fluidos. El secreto está en ...
Ver detalles
La válvula de guillotina para lodos FNC es compatible con una variedad de actuadores. Su cuerpo principal está construido con materiales como hi...
Ver detalles
El principio de funcionamiento de la válvula de manguito cerrada FNC® es sencillo. Cuando está en la posición abierta, la válvula proporciona un...
Ver detalles
Las bombas de manguera pertenecen a la categoría de bombas peristálticas. La bomba de manguera FNC es capaz de transportar medios altamente abra...
Ver detalles
En comparación con las válvulas de manguito comunes, las válvulas de manguito de gran diámetro tienen requisitos de producción mucho más altos. ...
Ver detalles
El principio de funcionamiento de la válvula de manguito cerrada FNC® es sencillo. Cuando está en la posición abierta, la válvula proporciona un...
Ver detalles
Las bombas de manguera pertenecen a la categoría de bombas peristálticas. La bomba de manguera FNC es capaz de transportar medios altamente abra...
Ver detalles
El diseño de la válvula de guillotina para lodos de alta presión KGV-H presenta una brida plana, sin empaquetadura y un diseño bidireccional con...
Ver detalles
Las válvulas de manguito accionadas por aire ofrecen una solución única y rentable para los problemas de control de fluidos. El secreto está en ...
Ver detalles
Las válvulas de manguito accionadas por aire ofrecen una solución única y rentable para los problemas de control de fluidos. El secreto está en ...
Ver detalles
Móvil: +86-136 7173 4086

Teléfono: +86-563 5033 866

Correo Electrónico: red@pinchvalves.com.cn

Dirección:
Derechos de autor© 2025 Anhui Fengchi Pump Valve Manufacturing Co., Ltd.
Válvula de pellizco de alta presión personalizada